双斜孔异形硬质合金产品直接压制成型模具的设计
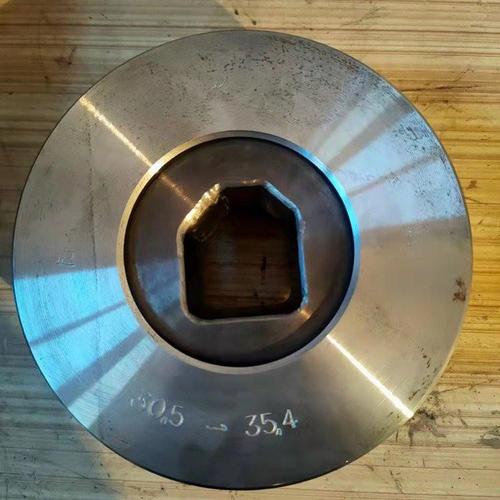
硬质合金模具
摘要:
本文针对双斜孔异形硬质合金产品的直接压制成型需求,设计了一套专用模具。通过分析产品结构特点,确定了模具的整体结构、脱模方式及关键部件设计。采用双向压制、组合式模腔和斜孔成型针结构,解决了双斜孔成型和脱模难题。实践表明,该模具结构合理,操作方便,成型的压坯密度均匀,尺寸精度满足要求。
1. 引言
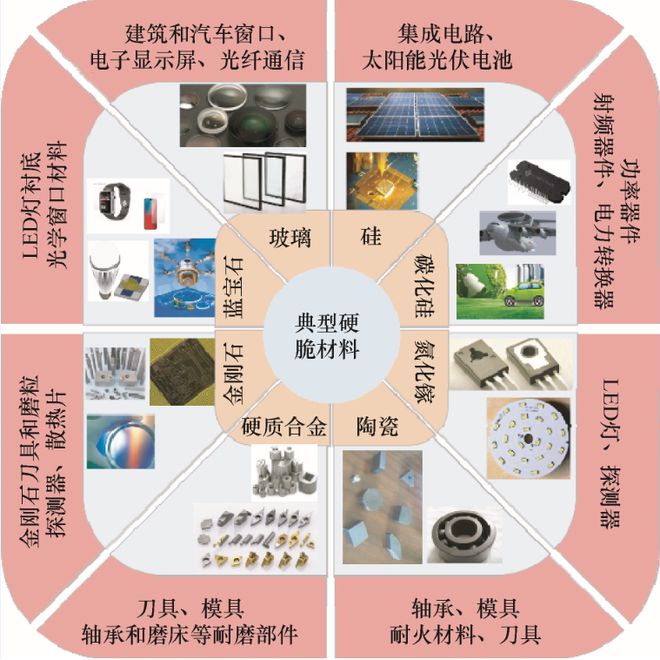
硬质合金具有高硬度、高耐磨性和良好的红硬性,广泛应用于模具、刀具等领域。对于带有双斜孔且外形不规则的异形硬质合金产品,传统的模压成型方法难以直接成型,通常需要后续机械加工,成本高、效率低。直接压制成型可减少加工余量,提高材料利用率,但模具设计难度大。本文针对某双斜孔异形硬质合金产品,设计了一套直接压制成型模具,实现了高效、高精度成型。
2. 产品结构分析
该产品为异形硬质合金零件,外形轮廓复杂,主体为长方体基础上带有台阶和圆弧面。关键特征为两个斜孔,孔径分别为φ3mm和φ4mm,两孔中心线与产品底面呈一定角度(分别为30°和45°),且两孔空间交叉。产品最大高度25mm,最小壁厚仅2mm,成型时需保证孔壁完整、密度均匀。图1为产品三维示意图(略)。
3. 模具整体结构设计
3.1 成型方式选择
因产品带有两个斜孔,采用单向压制难以保证密度均匀,故采用双向压制方式。上模冲用于成型产品上部外形及斜孔上端,下模冲用于成型产品下部外形及斜孔下端。斜孔由斜孔成型针成型,成型针固定在下模冲或独立固定板上。
3.2 模具总体结构
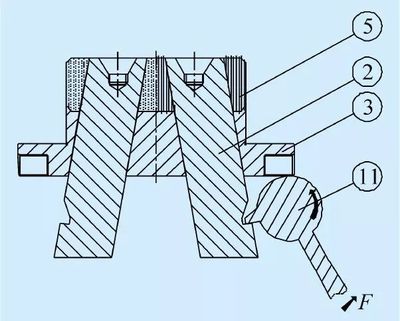
模具由上模座、上模冲、下模座、下模冲、模腔、斜孔成型针、脱模机构和垫块等组成。模腔采用组合式结构,由左、右半模腔和前后挡板拼合而成,便于脱模和取出压坯。上模冲和下模冲均设计有台阶和斜面,以成型产品外形。两斜孔成型针分别固定在斜孔固定座上,固定座通过螺钉与下模冲连接,保证成型针的角向精度。
4. 关键部件设计
4.1 模腔设计
模腔采用高强度模具钢(Cr12MoV)制造,淬火硬度HRC58-62。为了便于加工和装配,模腔设计为组合式,分为左半模腔、右半模腔和前后挡板。各部件通过定位销和螺钉紧固在模座上。模腔内壁抛光至Ra0.2μm以下,以减少脱模摩擦。
4.2 斜孔成型针设计
斜孔成型针采用硬质合金材料制造,具有高硬度和耐磨性。成型针直径分别与孔径一致。为保证成型针强度,设计成阶梯轴形式,工作部分直径分别为φ3mm和φ4mm,固定部分直径加大。成型针与固定座采用H7/m6过渡配合,并用斜楔锁紧,防止压制过程中松动。斜孔角度通过固定座上的斜孔定位面保证。
4.3 上下模冲设计
上模冲和下模冲均采用组合式结构,由模冲基体和成型镶块组成。成型镶块材料为硬质合金,以提高耐磨性;基体为45钢,调质处理。模冲工作端面形状与产品外形匹配,并预留回弹量。下模冲上开有斜孔成型针的让位孔和固定螺孔。上模冲设计有导向台阶,与模腔配合,保证对中。
4.4 脱模机构
压制完成后,采用下顶出脱模方式。顶出机构由顶杆、顶板和液压缸组成。顶杆作用于下模冲和斜孔成型针,使压坯从上模冲和模腔中脱出。为防止压坯开裂,顶出过程需平稳,速度不可过快。对于斜孔成型针,设计同步顶出机构,确保两针同时脱出,避免单针受力导致孔壁损伤。
5. 压制工艺要点
1)装粉:采用容积法装粉,保证装粉均匀。对于斜孔部位,适当增加装粉量,以补偿压缩比差异。
2)压制:先低压预压,再高压成型,压力为150-200MPa。双向压制,上下模冲同时加压,保压时间3-5s。
3)脱模:先退出上模冲,然后下顶出机构顶出下模冲和斜孔针,最后取出压坯。
4)烧结:压坯经真空烧结,烧结温度1400-1450℃,保温1-2h,得到最终产品。
6. 结论
本文设计的双斜孔异形硬质合金直接压制成型模具,采用双向压制、组合模腔和斜孔成型针结构,成功实现了带双斜孔异形硬质合金产品的直接成型。生产实践证明,该模具结构合理、脱模可靠,成型的压坯密度均匀,尺寸精度达到±0.05mm,减少了后续加工,提高了材料利用率。该设计可为类似异形硬质合金产品的模具设计提供参考。
如若转载,请注明出处:http://www.yzmjhy.com/product/53.html
更新时间:2026-10-22 19:15:23