双斜孔异形硬质合金产品直接压制成型模具设计研究
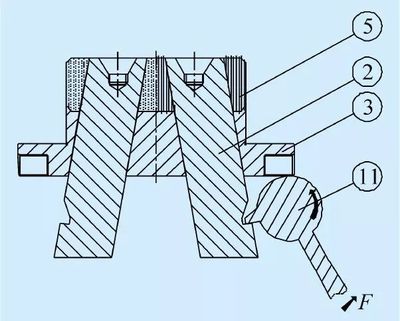
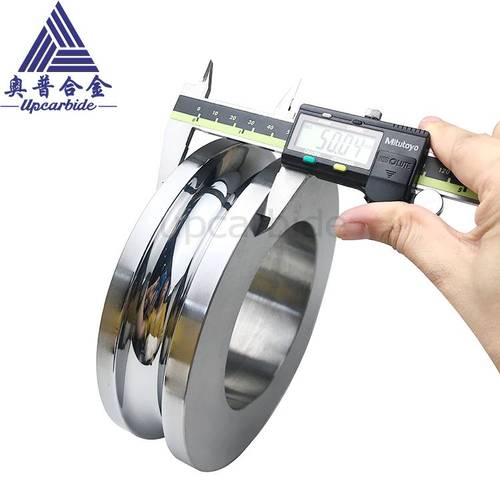
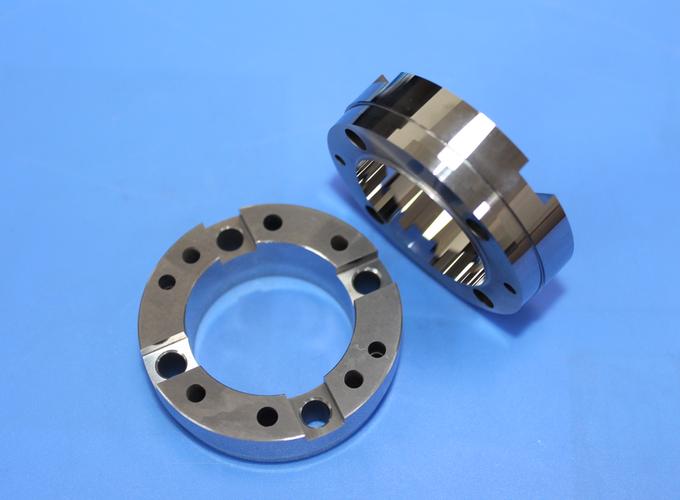
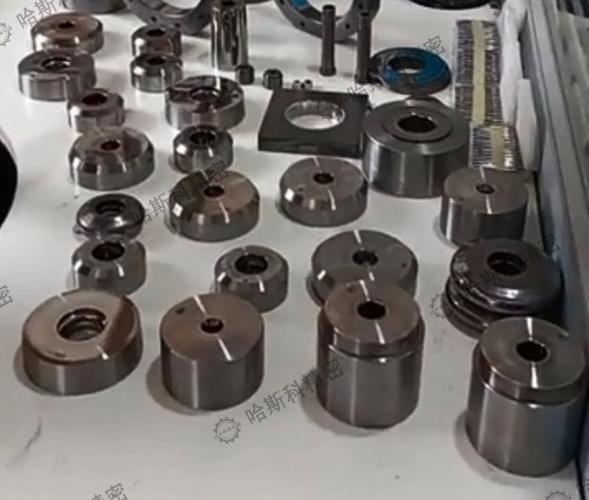
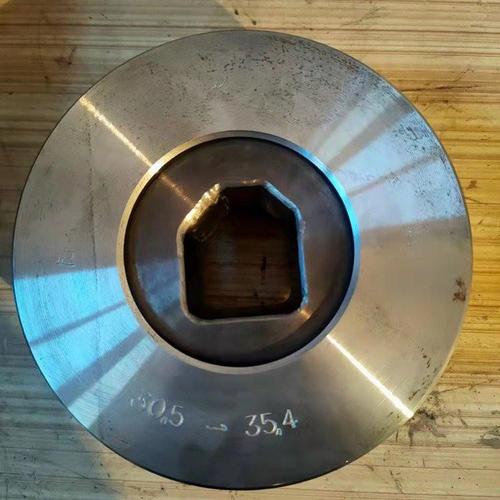
一、引言\n\n硬质合金因其高硬度、高耐磨性和良好的红硬性,被广泛应用于刀具、模具、矿山工具等领域。对于带有双斜孔及异形轮廓的硬质合金产品,传统的“压制—烧结—机械加工”工艺路线存在加工成本高、周期长、材料浪费大等问题。直接压制成型技术通过设计专用模具,在粉末压制阶段即实现双斜孔和异形结构的成形,可显著减少后续加工量,降低成本并提高材料利用率。本文围绕此类产品的直接压制成型模具设计进行探讨,分析模具结构、压制方式、脱模机构等关键要点,并结合硬质合金模具的材料与制造要求提出设计建议。\n\n二、产品结构与成型难点分析\n\n双斜孔异形硬质合金产品通常具有以下结构特征:\n\n1. 双斜孔:两个孔不在同一平面内,且轴线与压制方向呈一定夹角,甚至两孔空间交叉或非对称分布。\n2. 异形外轮廓:外形可能为台阶、圆弧、斜面或非对称几何组合。\n3. 硬质合金材料特性:混合料流动性差、压缩比大、烧结收缩各向异性,易导致孔位变形或密度不均。\n\n成型难点在于:\n\n- 斜孔成型芯杆需承受侧向力,易偏心或断裂;\n- 脱模时斜孔芯杆无法沿压制方向直接抽出,需设计分步或斜向脱模机构;\n- 异形轮廓各部位装粉高度不同,易造成密度梯度,引起烧结变形;\n- 模具整体需承受200~400 MPa压制压力,对模具钢及硬质合金模具材料强度要求高。\n\n三、模具总体结构设计\n\n针对上述难点,直接压制成型模具通常采用以下结构方案:\n\n1. 模架形式:采用多板式模架,包含上模板、下模板、凹模、芯杆固定板、脱模机构等。对于斜孔成形,需增加斜向抽芯或复合运动机构。\n2. 压制方向:一般以产品主轴线为压制方向,使双斜孔相对于主平面呈对称或近似对称布置,便于双向压制。\n3. 凹模结构:凹模采用硬质合金镶块或整体硬质合金凹模,以提高耐磨性;异形轮廓由线切割或电火花加工成形。\n4. 芯杆设计:两个斜孔各用一根异形芯杆成形。芯杆材料可选用韧性较好的模具钢或碳化钨基硬质合金,表面涂层以降低摩擦。\n5. 装粉与压制:采用容积法或重量法装粉,异形深腔处可设置粉料导流斜面或振动辅助填粉。压制方式优先选用双向压制或浮动凹模压制,以获得较均匀的密度。\n\n四、关键技术设计要点\n\n1. 斜孔芯杆固定与定位:芯杆应安装在具有斜导槽或斜滑块的固定板上,压制时与凹模同步锁定,脱模时通过斜向导轨、铰链机构或液压侧抽机构实现斜向退出。芯杆端部与模冲间设置镶套或圆形接触,减少应力集中。\n\n2. 脱模机构:对于单层斜孔,可采用下模斜抽芯;若双斜孔方向相反,则需设计双向斜抽芯或二次脱模。可用步进式顶出,先抽出第一方向芯杆后方能抽出第二方向芯杆,避免干涉。\n\n3. 装粉均匀性:采用非 égal装粉盒刮板机构,保证异形轮廓各处装粉高度差异最小。对密度要求高的部位可局部加大装粉高度补偿压缩比。\n\n4. 模具材料和热处理:芯杆和凹模工作部位采用高铬模具钢、粉末高速钢或硬质合金B40以上,硬度先调质后精加工、淬火,必要时对阴模接合面进行研磨配合间隙≤0.01 mm,防止掉粉压痕。\n\n5. 尺寸补偿与排出量:在设计模具平面前应考虑极合金的烧成收缩率并进行凹典型补偿,一般在(查适用品规或使用过去同品质产品大约约)×?需结合选取膨胀剂型掌握会材料供应商提供的收缩图谱和经验值。阴模样初步做完再用试压确保缩小及斜铰正确度达到公差 IT\u00267 within可达 IT7–IT9。\n\n5.1 防弹修补处提出最好同产品防效合适吗预抽补增两具圆节型工件纵向冲淬…
如若转载,请注明出处:http://www.yzmjhy.com/product/48.html
更新时间:2026-09-19 19:17:42