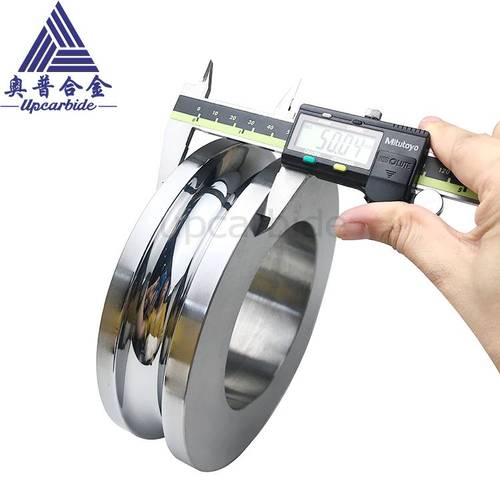
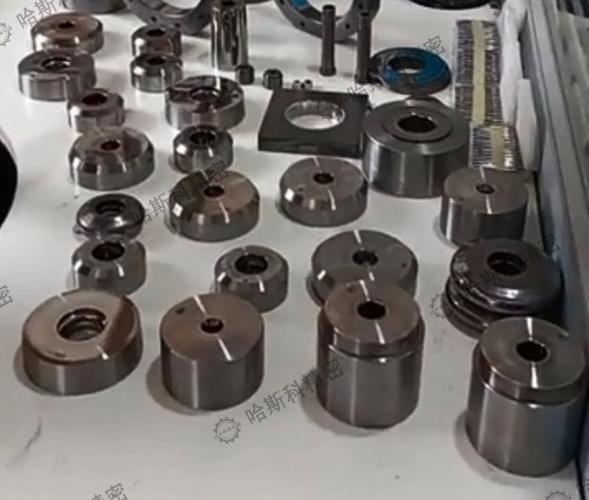
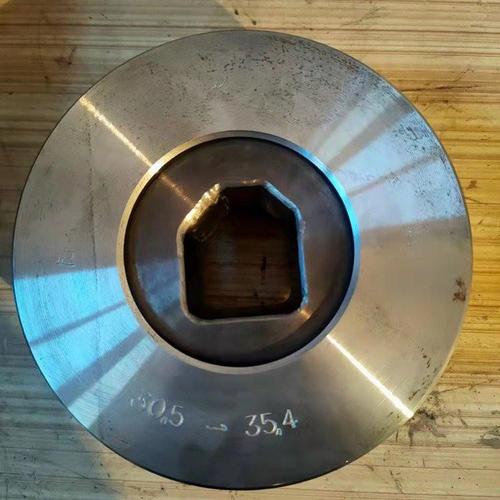
无磁硬质合金模具型腔 精密制造领域的特殊解决方案
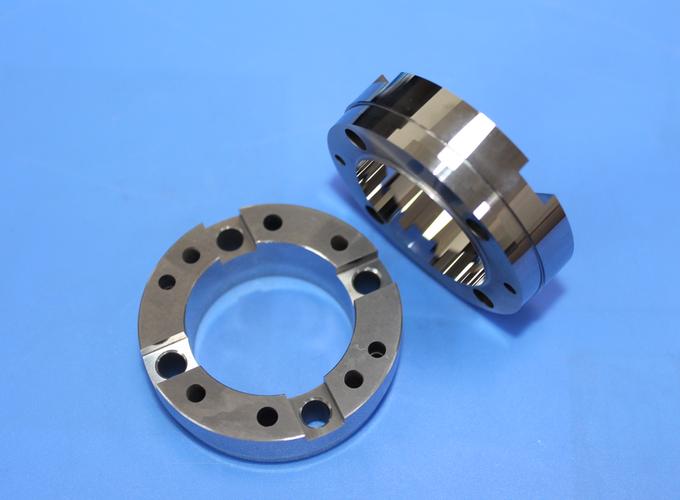
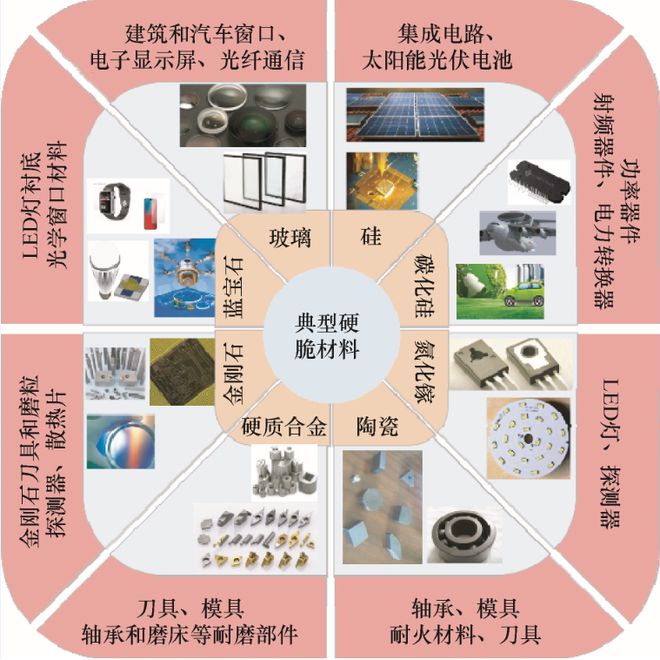
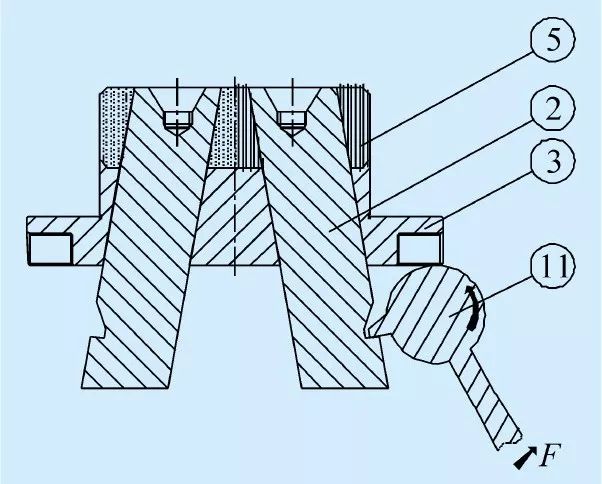
在硬质合金模具的大家族中,无磁硬质合金模具型腔凭借其独特的非磁性特性,成为了精密制造、电子工业以及磁性材料加工领域不可或缺的关键部件。本文将深入探讨无磁硬质合金模具型腔与常规硬质合金模具的区别、性能优势及其广泛的应用场景。\n\n## 一、 什么是硬质合金模具与无磁硬质合金?\n\n硬质合金模具,是以碳化钨(WC)等难熔金属碳化物为硬质相,以钴(Co)或镍(Ni)等金属为粘结相,通过粉末冶金工艺制备而成的。它具有极高的硬度、耐磨性和抗压强度,被誉为“工业牙齿”,广泛应用于拉丝模、冷镦模、粉末冶金压模等领域。\n\n传统的WC-Co硬质合金具有一定的铁磁性。当用于成型磁性材料或需要避免磁干扰的环境时,这种磁性便成了致命的缺陷。为了克服这一局限,无磁硬质合金应运而生。它主要通过以下两种方式实现非磁性:\n1. 调整粘结相:用镍(Ni)代替钴(Co)作为粘结相。因为在常见的硬质合金 Working temperature 下,镍是顺磁性的,且与其他元素的组合可以有效降低整体磁导率。\n2. 添加合金元素:在以镍为粘结相的基础上,添加适量的铬(Cr)、钼(Mo)等元素,进一步稳定奥氏体结构,从而使合金在室温下呈现非磁性(磁导率极低,通常μ ≤ 1.05 nH/m)。\n\n## 二、 无磁硬质合金模具型腔的核心优势\n\n型腔是模具中直接决定产品形状和尺寸精度的关键部位。采用无磁硬质合金制造型腔,相比传统钢材或磁性硬质合金,具备以下核心优势:\n\n1. truly 无磁(低磁导率):这是最显著的特征。在加工磁性材料(如钕铁硼、铁氧体等)时,如果模具带磁,会导致粉末在填充时由于磁吸引力出现搭桥、分布不均,从而造成压坯密度不一致、烧结后变形开裂。无磁型腔完美解决了这一问题。\n2. 高硬度与高耐磨性:无磁硬质合金的硬度通常可达 HRA 88-92 甚至更高,仅次于金刚石。在长期高压、高摩擦的成型过程中,型腔表面不易磨损,能保持长期的尺寸稳定性,寿命远高于模具钢。\n3. 优异的耐腐蚀性:通过成分调整,尤其是采用镍基粘结相及添加铬元素,无双硬质合金通常具有比传统钴基硬质合金更出色的耐酸碱腐蚀性能,适应于潮湿或有化学腐蚀介质的工作环境。\n4. 良好的抗压强度与抗弯强度:面对成型过程中的强大压力,无磁性型腔能保持结构完整,防止开裂或崩角。\n\n## 三、 关键制备工艺的技术难点\n\n虽然无磁硬质合金前景广阔,但其制备工艺尤其是复杂型腔的加工难度极大:\n\n1. 成分与烧结控制:镍粘结相对碳化钨的润湿性不如钴,这使得烧结致密化困难。为了达到高密度和优异的综合力学性能,往往需要通过真空烧结或热等静压(HIP)技术,并精确控制烧结温度曲线以防止晶粒异常长大。\n2. machining(机加工):硬质合金的硬度是其优势,但这也意味着普通的切削加工无法进行。无磁硬质合金模具型腔通常只能通过电火花加工(EDM)、线切割、磨削以及激光加工等方式成型。而对于复杂的三维型腔,电火花加工尤为关键。\n3. 结构 uniformity:脆性大。因此在设计整体模具时,通常是将小块的无磁硬质合金作为嵌件型腔,镶嵌在韧性较好的模具钢基座中,采用包容式结构进行预应力套箍,以防成型时合金开裂。\n\n## 四、 主要应用领域\n\n无磁硬质合金模具型腔及整体模具主要服务以下高科技领域:\n* **磁性材
如若转载,请注明出处:http://www.yzmjhy.com/product/50.html
更新时间:2026-10-15 00:08:14